 EN
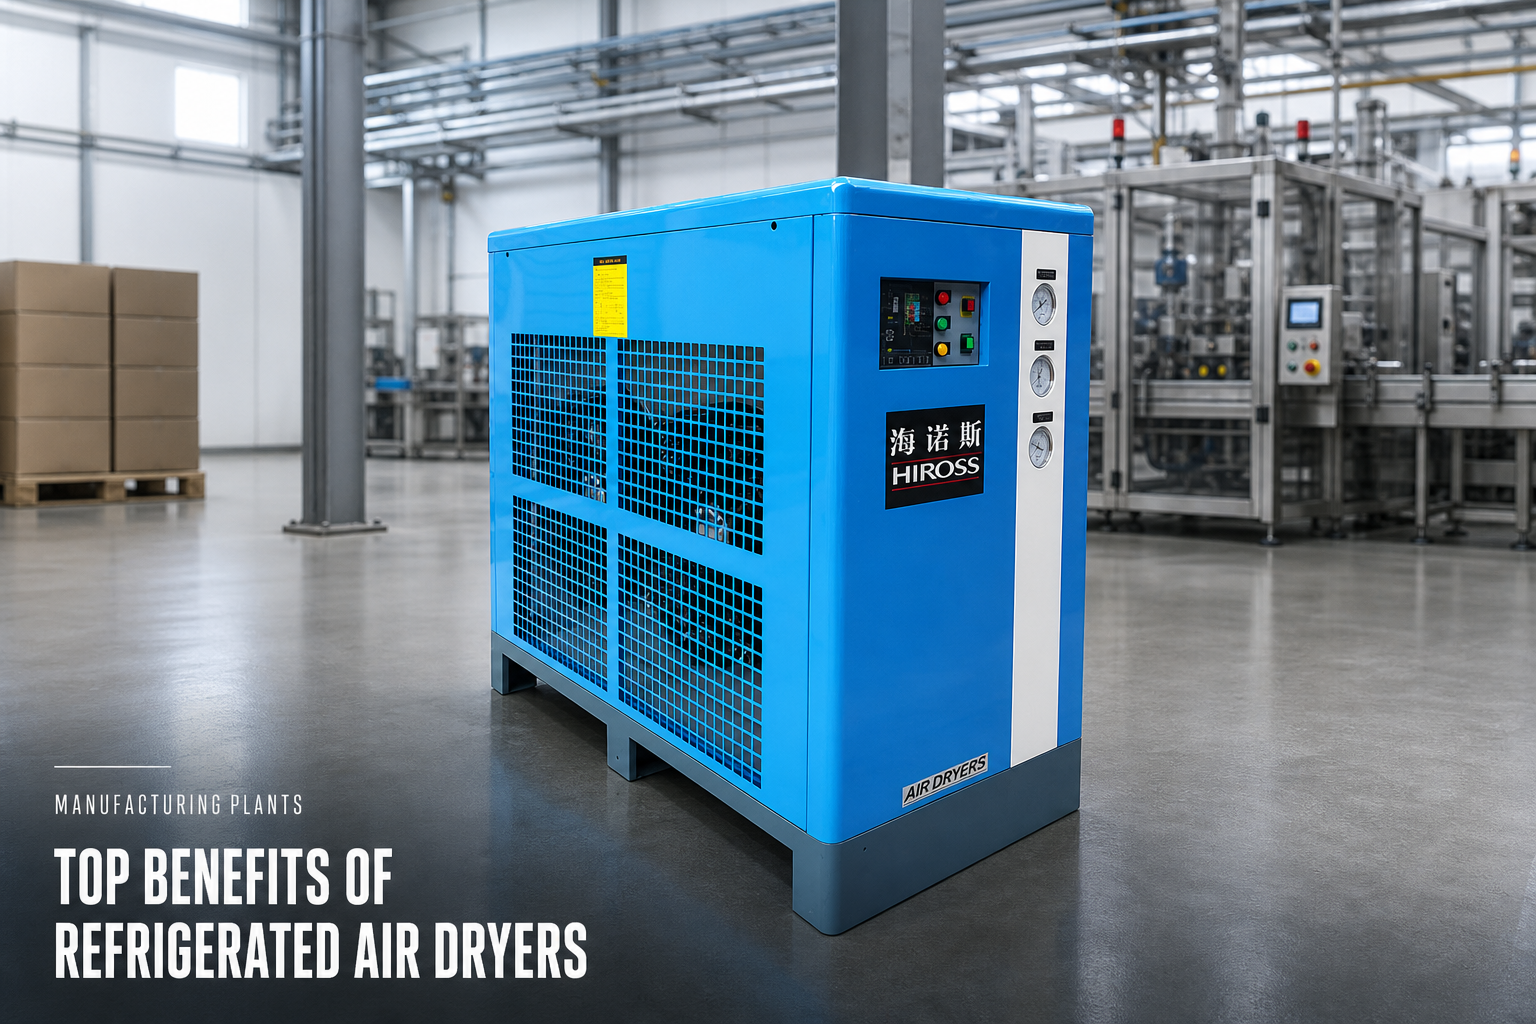
Komprimerad luft är inte en billig hjälpmedel. System över hela industrin står för cirka 10 % av den totala industriella elanvändningen, vilket är anledningen till att varje komponent i kedjan granskas noggrant vid budgettid – inklusive lufttorken.
För de flesta tillverkningsanläggningarna handlar affärskalkylen för en kylbaserad lufttork inte om en debatt kring daggpunktsteori. Den handlar om fyra saker som en anläggningschef mäts på: energikostnad per producerad enhet, drifttid, kvalitetsavvikelser och underhållstid. Här är vad en kylbaserad lufttork faktiskt bidrar med till var och en av dessa.
Fördel 1: Energi kostnad som förblir proportionell mot produktionen
En fullt belastad kylbaserad lufttork är ett av de billigaste behandlingsstegen i systemet. Offentliggjorda data om torkens specifika effektförbrukning anger 0,6–0,8 kW per 100 scfm , eller ungefär 3–4 % av den totala komprimerade luftens systemeffekt .
Fällan är vad som händer vid delbelastning – det normala tillfället för de flesta anläggningar. En icke-cyklisk torkare med varmgasbypass fortsätter att förbruka nästan fullbelastnings-effekt oavsett hur liten luftmängden är som passerar genom den. Mätdata visar att den specifika effekten stiger från 0,7 kW/100 scfm vid full belastning till så mycket som 5,36 kW/100 scfm vid 10 % belastning . I ett offentliggjort exempel förbrukade en icke-cyklisk torkare som kördes vid 22,5 % av sin nominella flödeskapacitet cirka 81 % av fullbelastningseffekten – 4,94 kW, eller 11 % av kompressorns effektförbrukning. Genom att ersätta den med en cyklisk, variabelhastighetstorkare eller en digital-scrolltorkare sjönk detta till 2–4 % av kompressorns effekt .
För en anläggning som kör två skift med helgfackning utgör denna skillnad den enskilt största kontrollerbara kostnaden inom torkaren.
Tre ytterligare effekter är värt att känna till:
- Inloppstemperatur. Att sänka torkarens inloppstemperatur från 100 °F till 80 °F minskar värmebelastningen med cirka 38 %, och torkarens energiförbrukning sjunker i samma proportion.
- Tryckfall. Kompressorer förbrukar ungefär 1 % mer effekt för varje 2 psig ökad utloppstryck – så en torkare med 2,1 psid tryckfall istället för 4,8 psid minskar kompressorens energiförbrukning med cirka 1,3 % vid full flöde. Konstruktioner med lågt tryckfall återbetalar sig kontinuerligt.
- Lastanpassning. Torkare som cyklar eller modulerar ned i takt med lasten ger endast sina besparingar över den övre halvan av området; under ca 50 % last återgår VSD-konstruktioner till beteende med varmgasbypass. Dimensionering och styrstrategi avgör om besparingen är verklig.
Fördel 2: Ingen spolningsluft tas från produktionsluften
Värmelösa fuktavlägsnare regenererar genom att tvinga torr komprimerad luft genom den mättade bädden och ventilerar den till atmosfären. Den här spolningen förbrukar 15–20 % av torkarens angivna kapacitet – luft som dina kompressorer producerat med verklig elenergi och sedan kastas bort.
Det blir värre vid lätt belastning, eftersom utblåsningsflödet är fastställt av torrarens nominella kapacitet snarare än av den faktiska efterfrågan. I ett offentliggjort exempel förbrukade en torrare med 500 cfm på ett system med genomsnittligt flöde på 150 cfm 75–100 cfm för utblåsning – alltså 50–66 % av all luft som kompressorn producerade under drift, vilket resulterade i kostnader på upp till 19 000 USD per år endast för utblåsning vid en elkostnad på 0,10 USD per kWh.
En kyltorrare har ingen regenereringscykel och inga utblåsförluster. Dess eget elförbrukning är liten: offentliggjorda jämförelser anger att torkmedelsbaserade enheter förbrukar cirka 2–3 kW per 100 cfm av nominell kapacitet, jämfört med ca 0,8 kW per 100 cfm för kyltorrare – nästan fyra gånger så mycket energi för samma nominella kapacitet. Branschriktlinjer är tydliga i sitt slutsatser: för mer än 90 % av alla tryckluftsystem är kyltorrare den ekonomiskt fördelaktigare och fullt lämpliga lösningen.
Fördel 3: Tillförlitlighet, drifttid och längre verktygslivslängd
Vatten i komprimerad luft stannar inte där det bildas. Det kondenserar i rörledningar, tryckbehållare och nedåtgående röravgreningar, orsakar korrosion på stål från insidan och transporterar rost, olja och rörsopor vidare till verktyg och produktionsmaskiner.
Konsekvenserna på produktionsgolvet är välkända: cylindrar och ventiler som rostar inåt, oregelbundna aktuatorer, verktyg som går sönder tidigare än någon kan förklara, samt ventiler eller instrumentluft som går ur drift där vatten fryser i utsatta ledningar.
Eftersom en kyltork håller en tryckdaggpunkt inom det beprövade 39–45 °F (3–7 °C) intervallet förblir den luft som går ut från torken ovanför sin kondensationsgräns under normala fabriksförhållanden. Det är detta som omvandlar "luftförsörjning" från en osäkerhetsfaktor med intermittenta fel till en stabil nytta.
Fördel 4: Konsekvent produktkvalitet och färre avvisade produkter
Fukt visar sig i produktkvaliteten långt innan den syns i underhållsprotokollen – ytskador vid sprutmålning, föroreningar i förpackningar, fuktiga fläckar vid livsmedelsbehandling och defekter i alla processer där luften kommer i direkt kontakt med produkten. Fabriker inom livsmedels-, dryckes- och läkemedelsproduktion arbetar efter definierade renhetsklasser enligt ISO 8573-1 just av detta skäl, och vattenklassen bestäms av torkaren.
En kyltork uppnår vattenklass 4–5 enligt ISO 8573-1, vilket täcker allmän industriell tillverkning, metallbearbetning, förpackning, textilindustri och pneumatiska verktyg. Om din processkravspecifikation kräver klass 2 eller bättre är en kyltork inte lösningen – men för de flesta tillverkningsoperationer är den tillräcklig och den kostnadseffektivaste lösningen.
Fördel 5: En mindre underhållsbelastning – och en lägre installationskostnad
Torkmedelstorkare uppnår sin låga daggpunkt genom komponenter: torkmedel, växlingsventiler, uppvärmningselement eller fläktar samt underhållsarbete – vilket är anledningen till att de kostar mer att köpa och driva än kyltorkare. Kylenheter är fysiskt enklare: en förseglad kylkrets, en värmeväxlare och ett avlopp, utan kylvattenförsörjning, regenereringsutrustning eller specialiserad igångkörning.
Det underhåll som återstår är förutsägbart:
- Filter och separatorer byts ut varje 12:e månad eller ungefär efter 4 000–8 000 drifttimmar , oftare i smutsiga miljöer.
- Kondensavlopp kontrolleras och rengörs rutinmässigt.
- Tryckdifferensen över torkaren övervakas som en tidig indikator på föroreningar.
Där efterfrågan varierar kraftigt mellan skift är två stegvisa medelstora enheter ofta bättre än en stor torkare – och ger delvis reservkapacitet under underhåll. Där efterfrågan är stabil är en icke-cyklisk enhet den enklaste och billigaste att äga.
Fördel 6: Rätt dimensionerad torkning utan övertorkning
Torkning bortom kravet är en permanent, osynlig kostnad. Varje grad ytterligare torrhet betalas för vid varje drifttimme, och för stora kyltorkar utan värmeåtervinning medför en specifik påfrestning: mer utblåsningsluft, mer torkmedel och större filter.
Kyltorkning anpassar torkaren till vad anläggningen faktiskt behöver och reserverar torkning med låg daggpunkt för de användningspunkter som verkligen kräver det – istället för att konditionera hela anläggningens luftförsörjning till en specifikation som endast 5 % av den behöver.
Där kyltorkning slutar vara svaret
Att vara tydlig om gränserna är en del av ett bra val. En kyltork är fel verktyg när:
- Rörledningar går genom frysende områden eller utomhus under kalla månader, så att ånga kondenserar eller fryser nedströms från torkaren.
- En process kräver verkligen en låg daggpunkt som endast torkning med torkmedel kan upprätthålla.
- Kompressorrums temperaturen är så hög eller miljön så smutsig att en kyltork skulle kräva överdriven underhåll eller kraftig översdimensionering.
I dessa fall är den korrekta konfigurationen vanligtvis en kyld torkare för huvudförsörjningen plus punkt-till-användningstorkning med desikant för de få användare som behöver det – inte en desikanttorkare som konditionerar hela systemet.
Hur man fårnga dessa fördelar i praktiken
- Dimensionera utifrån verkliga förhållanden. Använd faktisk fri luftmängd, faktisk inloppstemperatur och faktisk sommarambienttemperatur – lägg sedan till marginal. Torkarkapaciteten minskar när omgivningstemperaturen stiger.
- Anpassa styrtypen till lastprofilen. Cykelstyrning, VSD eller digital scroll vid varierande efterfrågan; icke-cykelstyrning vid stabil efterfrågan.
- Behandla tryckfallet som en permanent kostnad. Design med lågt tryckfall minskar kompressorens efforbrukning vid varje drifttimme.
- Hantera kondensat på rätt sätt. En torkare avlägsnar ånga; avtappningar och separatorer måste fortfarande avlägsna vätskan.
- Behåll filtreringen i planen. Partiklar och olja är separata föroreningsklasser; torkaren hanterar endast vatten.
- Ställ in en daggpunktsmål med avsikt. Torka till den klass som din process kräver, inte till en vana.
Vanliga frågor
Räcker en kyld lufttorkare för en allmän tillverkningsanläggning? För de flesta anläggningar ja. Kylda torkare upprätthåller en tryckdaggpunkt på 39–45 °F (3–7 °C), vilket täcker ISO 8573-1 vattenklass 4–5, vilket är lämpligt för allmän industriell luft, metallbearbetning, förpackning och pneumatiska verktyg.
Hur mycket energi använder en kyld torkare? Cirka 0,6–0,8 kW per 100 scfm vid full belastning – ungefär 3–4 % av den totala komprimeradluftsystemets effekt. Vid delbelastning förlorar icke-cykliska konstruktioner den effektivitetsfördelen; cykliska och variabelfrekvensstyrda konstruktioner återvinner större delen av den.
Varför köpa inte bara torkaren med lägsta daggpunkten? Därför att torrhet kostar energi. Renhet som överstiger kravet betalas varje drifttimme, och för stora värme-fria desiccanttorkare förbrukar också produktionsluft som spolning.
Minimerar lufttorkning behovet av filter och avlopp? Nej. Lufttorkare, filter och avlopp hanterar tre olika föroreningar – vattenånga, partiklar och olja – och kondensat måste fortfarande avlägsnas med avlopp och separatorer.
Slutresultatet
En kylbaserad lufttorkare är berättigad i en tillverkningsanläggning på grund av kostnadseffektivitet och pålitlighet, inte på grund av tekniska specifikationer för egen gloria: ingen spolningsförlust, låg specifik effekt, en daggpunkt som skyddar utrustningen under normala anläggningsförhållanden samt underhållsbelastning som mäts i filterbyten snarare än serviceavtal. Dimensionera den för verkliga förhållanden, anpassa styrtypen till din lastprofil och håll tryckfallet lågt.
[CTA-platsreserv — infoga företags-/produktlänk] Valet av kyltork börjar med din faktiska luftförbrukning, inkommande lufttemperatur och omgivningsförhållanden. Vårt sortiment omfattar luftkylda och vattenkylda enheter, modeller med fast och variabel frekvens samt design med låg tryckförlust för anläggningar där tryckfall utgör en permanent kostnad. Skicka oss dina kompressordata så dimensionerar vi torken exakt efter dina behov.
Källor
- Cykliska kyltorkar för komprimerad luft – är besparingen betydande? — Compressed Air Challenge / Air Best Practices (Ron Marshall)
- Hur kostsam är min desikanttork? — Pneumatic Tips
- Desikanttorkar: älskar du dem eller lämnar du dem? — Kaeser Talks Shop
- Desikantlufttorkar jämfört med kyltorkar för komprimerad luft — Sullair
- Förstå ISO-klasser för tryckluftkvalitet – Atlas Copco
- Luftkvalitetsstandarder (ISO 8573-1) – Pneumatech
- En översikt av energianvändningen för komprimerad luft och möjligheter till energibesparing — ScienceDirect
- Kylbaserad lufttorkare — HIROSS produktserie
Innehållsförteckning
- Fördel 1: Energi kostnad som förblir proportionell mot produktionen
- Fördel 2: Ingen spolningsluft tas från produktionsluften
- Fördel 3: Tillförlitlighet, drifttid och längre verktygslivslängd
- Fördel 4: Konsekvent produktkvalitet och färre avvisade produkter
- Fördel 5: En mindre underhållsbelastning – och en lägre installationskostnad
- Fördel 6: Rätt dimensionerad torkning utan övertorkning
- Där kyltorkning slutar vara svaret
- Hur man fårnga dessa fördelar i praktiken
- Vanliga frågor
- Slutresultatet